Обзор оборудования для деревообработки и металлообработки: ЧПУ станки, форматно-раскроечные станки и лазерное оборудование
Основные типы оборудования для деревообработки и металлообработки
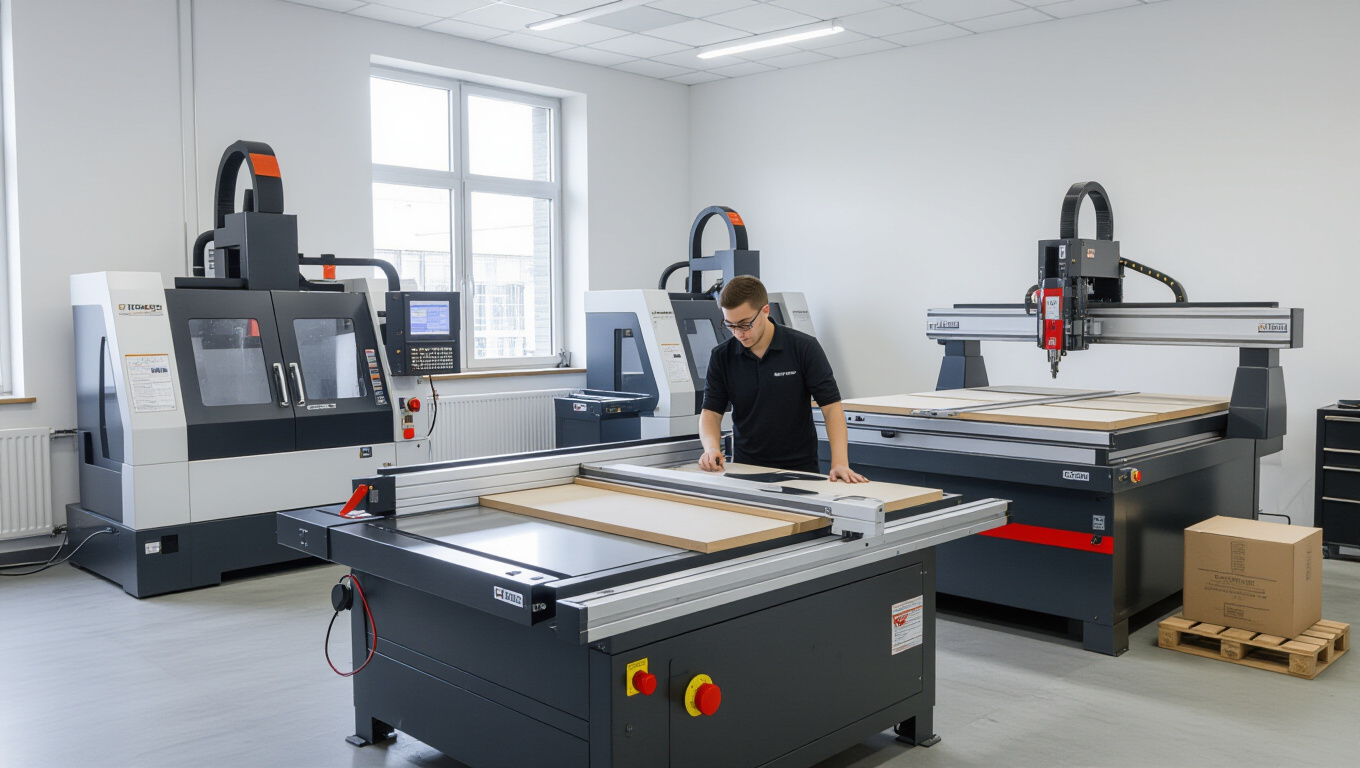
Современные технологии деревообработки и металлообработки опираются на три типа средств: станки с числовым управлением (ЧПУ), форматно-раскроечные линии и лазерное оборудование. ЧПУ-станки работают по заданной траектории и управляются программой, что обеспечивает повторяемость и точность по нескольким осям. Форматно-раскроечные устройства выполняют раскрой и фрезеровку листовых заготовок по заданному формату, уменьшая отходы и ускоряя подготовку. Лазерные установки осуществляют резку и гравировку материалов различной толщины и состава.
Выбор типа оборудования зависит от характера задачи, объема и структуры заготовок. CAM/CAD-системы интегрируются с ЧПУ и лазерными станками, планируя траектории, подготавливая файлы и импортируя форматы чертежей. Важны совместимость инструментов и крепежа, режимы охлаждения и требования к материалам: дерево, ДСП, МДФ, а также металлические заготовки и их толщина купить станок в москве и области.
Станки ЧПУ: принципы работы и области применения
ЧПУ-станки управляются по программе, которая описывает траекторию движения инструментов по трем или пяти осям. В процессе обработки шпиндель принимает вращение, а система смены инструментов обеспечивает автоматическую подмену резцов. Основное преимущество состоит в высокой точности и повторяемости при работе с деревом, ДСП, МДФ и тонкими металлическими заготовками.
Области применения включают изготовление деталей, вырезание контуров и фрезеровку поверхностей. Ограничения зависят от жесткости материала, качества крепежа и состояния инструментов: для древесины возможно образование шероховатости и термического влияния при переработке тонких деталей.
Форматно-раскроечные станки: задачи и ограничения
Форматно-раскроечные станки ориентированы на раскрой листовых заготовок по заданному формату и последующую обработку. Они повышают эффективность раскроя за счет точного выравнивания материала и последовательности резов. Задачи включают подготовку материалов к дальнейшей фрезеровке или резке, сокращение отходов и обеспечение повторяемости форм.
Лазерное оборудование: резка, гравировка и материалы
Разновидности лазеров и их влияние на качество
Основные типы лазеров для обработки материалов включают CO2-лазеры и волоконные. CO2-установки хорошо режут дерево, ДСП и акрил, обеспечивая плавный и чистый рез при толщине до нескольких миллиметров. Волоконные лазеры эффективны для металлов и позволяют достигать высокой плотности энергии на малой площади, что повышает точность реза и снижает тепловое влияние на материал. Диодные лазеры применяют преимущественно для гравировки и маркировки, особенно на пластиках и деревянных поверхностях.
| Тип лазера | Основное применение | Типичные материалы | Особенности/ограничения |
|---|---|---|---|
| CO2 | резка и гравировка | дерево, ДСП, акрил, пластики | хороший рез без проплавления; требуется вытяжка и охлаждение; толщина резки обычно до 6–8 мм для дерева |
| Волоконный | резка и маркировка металлов | нержавеющая сталь, алюминий, медь | высокая энергия на площадь; резка до нескольких мм металла зависит от мощности |
| Диодный | гравировка и маркировка | пластики, дерево | низкая мощность; ограниченная резка; хорош для детальной гравировки |
Применение лазерного оборудования в деревообработке и металлообработке
Лазерные установки применяются для резки сложных контура и точной гравировки на дереве, фанере и композитах, а также для обработки металлов на малой толщине. В рамках металлопродукции лазер обеспечивает чистый рез и минимальное термическое деформирование при соответствующей мощности и режимах. Эффективность зависит от типа лазера и толщины материала: чем выше мощность и точность фокуса, тем больший спектр материалов возможно обработать.
Технические параметры и критерии выбора
Производительность, точность и совместимость инструментов
Производительность оборудования оценивается через скорость обработки и объем выпусками за единицу времени, а точность — через допуски по осям и повторяемость. Для ЧПУ-доработки характерны допуски в диапазоне ±0.02–0.05 мм в зависимости от материала и конструкции станка. Совместимость инструментов включает выбор держателей, шпинделей и систем охлаждения, а также возможность подбора узлов для крепления заготовок и расходных материалов.
Программное обеспечение и интеграция с процессами
Программное обеспечение планирует траектории обработки, обеспечивает импорт и экспорт файлов в формате DXF, STEP или IGES, и поддерживает симуляцию перед запуском. CAM/CAD-системы взаимодействуют с станком через интерфейс управления, что способствует снижению времени на подготовку и уменьшению брака. В рамках интеграции с технологическими процессами возможно сопряжение с системами учёта и планирования производства.
- совместимость форматов файлов и архитектуры файлов
- возможность импорта геометрии и конструкторской информации
- симуляция траекторий и верификация перед выполнением
Безопасная работа требует детального планирования траекторий и проверки файлов на стадии подготовки, а также документирования каждой операции.
Организация рабочего процесса и безопасность
Планирование маршрутов и контроль качества
- построение маршрутов обработки в CAM/CAD с учетом типа заготовки;
- оптимизация раскроя и последовательности операций для минимизации времени;
- проверка траекторий в режимах симуляции и последующий контроль качества на выходе;
- установка заготовок и настройка параметров инструмента;
- ведение документации по каждому изделию и проведению контроля готовой продукции.
Безопасность и обучение персонала
Безопасная работа требует наличия защитных ограждений, систем выемки стружки и вытяжной вентиляции, а также соблюдения регламентов по эксплуатации оборудования. Обучение персонала включает ознакомление с правилами настройки станков, методами крепления заготовок и процедурами аварийного отключения. Контроль качества осуществляется на каждом этапе обработки, с документированными проверками соответствия чертежам и спецификациям.